Diseñado para la Química Exigente de su Industria
Desde la preservación del aroma volátil en café de especialidad hasta detergentes químicos agresivos y piensos grasos para mascotas, formulamos el laminado multicapa ideal para cada desafío.
Seis aplicaciones sectoriales especializadas
Cada formulación de producto impone exigencias mecánicas y de barrera únicas. Conozca cómo nuestras líneas en sala limpia resuelven los retos de estanqueidad de las marcas líderes internacionales.
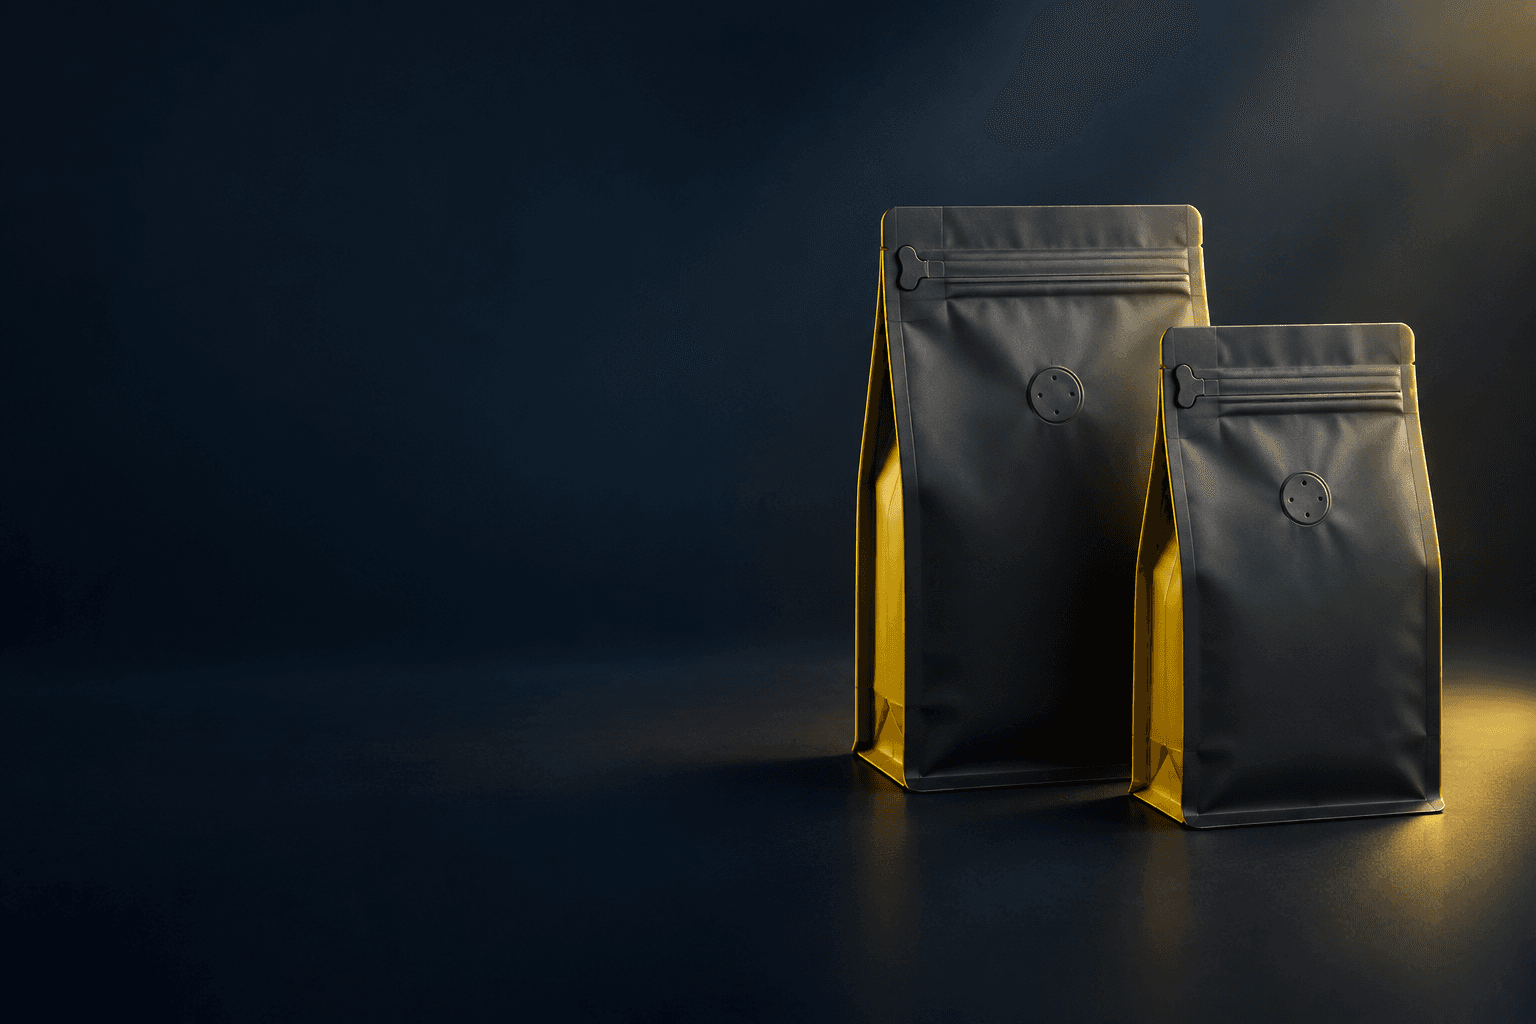
Café de Especialidad y Té Gourmet
Los granos de café recién tostados emiten hasta 6 litros de CO2 por kilogramo y requieren que no entre oxígeno para evitar la degradación de los aceites aromáticos. Diseñamos bolsas tipo caja de 5 paneles con válvulas desgasificadoras y laminados de aluminio de alta barrera.
Alimentos para Mascotas, Golosinas y Suplementos
Formulaciones resistentes a grasas de alta penetración con cremalleras antipolvo reforzadas y películas coextruidas resistentes a caídas para sacos de hasta 15 kg.
Snacks, Frutos Secos y Confitería
Garantiza una textura crujiente insuperable y frescura prolongada para frutos secos tostados, patatas fritas y repostería mediante films con barrera a la humedad y atmósfera modificada.
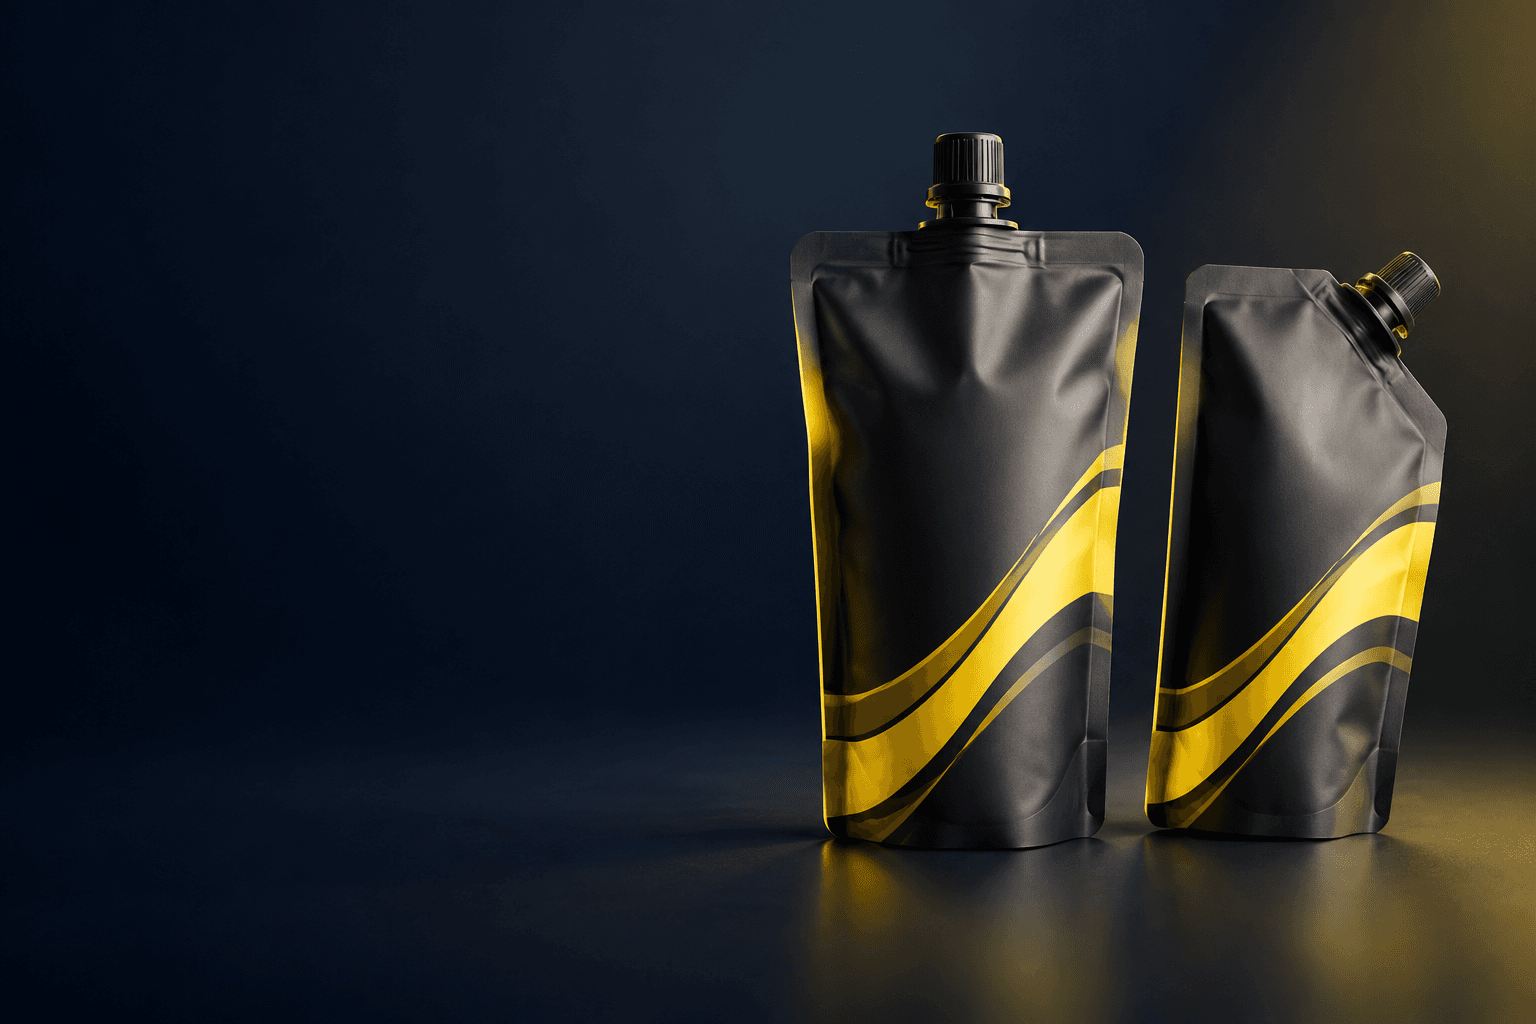
Líquidos, Purés y Bebidas
Alternativas flexibles y ligeras a las botellas plásticas rígidas. Equipadas con boquillas a prueba de fugas y bolsas Bag-in-Box desde 1,5L hasta 220L para distribución a granel.
Nutracéuticos, Proteínas y Bienestar
Salas limpias con control de higiene riguroso y sellados herméticos a prueba de polvo para polvos de proteína, colágeno y suplementos nutracéuticos con cierres de seguridad infantil certificados (CR).
Marcas Sostenibles y Economía Circular
Cumpla con el reglamento europeo PPWR 2030 sin renunciar a la protección de barrera. Bolsas 100% reciclables de Mono-PE y resinas con contenido reciclado PCR para economía circular.